简体中文


2026-09-30
Otthon / Hírek / Iparági hírek / Spinning gyártósor útmutató: típusok, alapvető alkatrészek és kiválasztási tippek

Egy 20 csévélőt futtató üzem FDY vonalat szeretne hozzáadni. A befektetési döntés többre esik, mint a jegyzett ár. Ez függ a fonócső minőségétől, a forró vezeték hőmérséklet-szabályozásától, a csévélő megbízhatóságától és a szállító azon képességétől, hogy a beszerelés után meg tudja-e tartani a vezetéket. Ez az útmutató végigvezeti a forgó gyártósor mögötti választási lehetőségeket, így összehasonlíthatja a kínálatot a ténylegesen előállítandó izzószálval.
Mielőtt belemenne az összetevőkbe és konfigurációkba, segít a tágabb pillantást vetni a fonó gyártósor szerepe a rostgyártásban . Az iparág az egyedi gépek szállításáról a komplett, integrált rendszerek átadása felé mozdult el. Ez az eltolódás minden vásárló teljesítményét növeli.
A fonó gyártósor egy olyan berendezés szinkronizált lánca, amely a polimer forgácsot vagy olvadékot folytonos szálakká alakítja. A folyamat extrudálással és szűréssel kezdődik, áthalad a fonószerelvényen és a fonógyűrűn, kioltja a szálakat, felhordja a centrifugálást, meghúzza a fonalat goet hengerekkel, áthalad az átfűző fúvókákon, és egy automatikus csévélőnél ér véget, amely a csomagokat továbbítja a későbbi folyamathoz.
Minden alkatrésznek megvan a maga karbantartási ritmusa. A tárcsák ütemezett tisztítást igényelnek, a csapok hőmérséklet-beállításait rendszeres időközönként ellenőrizni kell, a csévélő váltóvillái, a fonalvezető lemezek és a feszítőblokkok pedig minden ciklusnál elkopnak. Azok a vevők, akik az összehasonlítás során figyelembe veszik ezeket a fogyóeszközök és szolgáltatási igényeket, reálisabb összköltséget kapnak.
A vegyiszálas fonósorok négy fő konfigurációba sorolhatók: részlegesen orientált fonal (POY), teljesen húzott fonal (FDY), magas orientált fonal (HOY) és ipari fonal.
A POY vonalak a legelterjedtebbek a poliészter és a nylon textilfonal esetében. Nagy sebességgel futnak, miközben a részben orientált fonalat készen állnak a későbbi texturálásra. Egy tipikus POY vonal 2800–3300 m/perc tartományban működik, és 50-300 denieres csomagokat állít elő, amelyeket a texturálók húzott textúrájú fonallá alakítanak át.
 Részlegesen orientált fonal (POY) fonósor poliészterhez, nejlonhoz és sok máshoz Ez a POY gyártósor lefedi a teljes folyamatot a forgácstól a fonalig, beleértve az extrudereket, csévélőket és adagolószivattyúkat. Rugalmasságot kínál az alapanyagváltáshoz és a kapacitásbővítéshez, így alkalmas ruházati és lakástextil szövésére. Termék megtekintése →
Az FDY vonalak teljesen felhúzzák a fonalat a gyártósoron, teljesen orientált szálat hozva létre, amely közvetlenül megy a szövéshez vagy a kötéshez. Az FDY vonalak 3000–4000 m/perc sebességgel futnak, és mikroszálakhoz, kiváló minőségű ruházati cikkekhez és lakástextilekhez használják, ahol fontos a méretstabilitás és az alacsony nyúlás.
 Teljesen húzott fonal (FDY) fonósor PET, PA, PP és más polimerekhez A nagy teljesítményű filamenthez tervezett FDY sorozat mesterkeveréket vagy alacsony viszkozitású olvadékot integrál, és lehetővé teszi az azonnali gyártást. Ideális műszaki textíliákhoz és funkcionális szálakhoz, amelyek méretstabilitást igényelnek. Termék megtekintése →
A HOY vezetékek még nagyobb sebességgel működnek, magas felvételi sebességgel és rövidebb lefelé irányuló úttal. Illeszkednek a finom denier nagysebességű fonására, és ritkábban jelennek meg a modern üzemekben, mint a POY vagy az FDY.
Az ipari fonalsorokat nagy szakítószilárdságú, alacsony zsugorodású izzószálakhoz tervezték, amelyeket kötelekben, hevederekben, gumiabroncs-zsinórban, varrócérnában és bevonatos szövetekben használnak. A Denier tartományok 500 naptól több mint 3000 napig terjednek. A gyártási sebesség alacsonyabb, mert a szakítószilárdság és a nyúlási konzisztencia megőrzése fontosabb, mint a nyers átbocsátás.
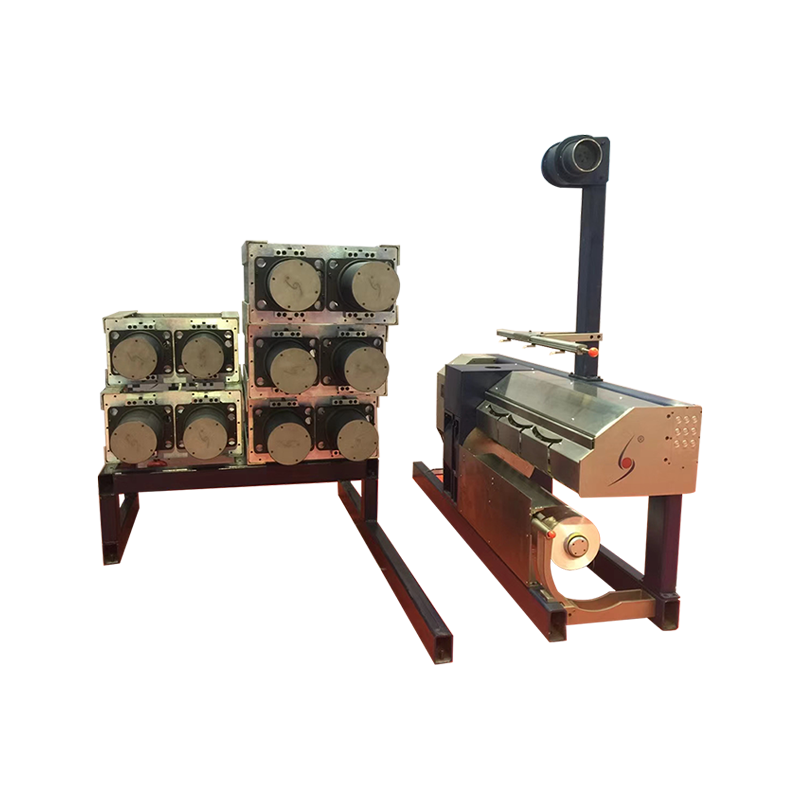 Ipari fonó gyártósor nagy szakítószilárdságú filament fonalakhoz A nagy szakítószilárdságú, alacsony zsugorodású kötelekhez, gumiabroncs-zsinórhoz és bevonatos szövetekhez készült fonalakat 500 és 3000 denier közötti tartományban támogatják. Kiemeli a szakítószilárdságot és a nyúlási konzisztenciát a nyers áteresztőképességgel szemben. Termék megtekintése →
| Funkció | POY vonal | FDY vonal | HOY vonal | Ipari fonal |
|---|---|---|---|---|
| Elsődleges polimer | PET, PA, PP | PET, PA, PP | PET, PA | PET, PA, PP |
| Felvételi sebesség | 2800–3300 m/perc | 3000–4000 m/perc | 4500–6000 m/perc | 500-2500 m/perc |
| Izzószál állapota | Részben orientált | Teljesen megrajzolt | Magasra orientált | Magas szívósság |
| Tipikus tagadó | 50-300 d | 30-300 d | 50-300 d | 500–3000 d |
| Továbbfelhasználás | Textúra | Szövés, kötés | Textúra, weaving | Kötél, zsinór, heveder |
Az alapanyag erősen formálja a vonalat. A PET-nek, a PA-nak és a PP-nek eltérő olvadékviszkozitása, húzási viselkedése és kioltási követelményei vannak. A PET-hez tervezett vonal feldolgozhatja a PA-t, de nem ugyanolyan átviteli sebességgel vagy minőséggel. Ha egy szállító azt állítja, hogy egy sor PET-et, PA-t, PP-t vagy más nyersanyagot futtat, tisztázza az átállás során várható átállási időt és minőségi veszteséget. Ez a válasz gyakran a leghasznosabb része az értékelésnek.
A vonaltípus szűkítése után az értékelés a berendezés konfigurációjára és a gyár támogatási képességére tér át. Íme a felülvizsgálat gyakorlati sorrendje.
A hőmérséklet-szabályozás tűrése gyakorlati példa. A beállított ponton 2 °C-ot elsodródó forró goet mérhető denier- és szakítószilárdság-ingadozást produkálhat az izzószálon, különösen FDY és ipari vonalakon. Az a beszállító, amely kalibrált műszereket használ, és minden forró csővezetékhez folyamatosan megfelelő pótalkatrészeket használ, csökkenti ezt a kockázatot. Ugyanez vonatkozik a csévélőre is: az a váltóvilla, amely nem képes néhány tized ezredmásodperc alatt a csomagváltást megtartani, törött végeket és rossz minőségű csomagokat hoz létre. Sok termelő ezért tartja berendezés-frissítési programok éves költségvetésükben.
Egy fonó gyártósor minősége néhány alkatrésztől jobban függ, mint másoktól. Ezek alapos ellenőrzést érdemelnek az üzembe helyezés során és minden nagyjavítás után.
| Összetevő | Mit kell ellenőrizni | Hatás, ha túllép a tolerancián |
|---|---|---|
| Spinneret lemez | Furatátmérő, lyukszám, minta, felületkezelés | Denier variáció, törött szálak, gyakori tisztítás |
| Forró godet | Felületi hőmérséklet egyenletessége, dinamikus egyensúly, felületi bevonat | Egyenetlen rajz, fonalszakadás, hőcsíkok |
| Elválasztó görgő | Felületi simaság, csapágyjáték, koncentrikusság | Fonalfeszesség-ingadozás, felületi hibák |
| Tekercselőfeszítő blokk | Feszítőerő, kopáskép, vezetőfelület | Csomagsűrűség változás, képződési hibák |
| Váltóvilla | Villa szimmetria, vezetőfelületek kopása, rugóerő | Átkapcsolási hiba, letöréskor törött végek |
Az olyan forgó alkatrészeknél, mint a forró keresztmetszet és a csévélő, a dinamikus kiegyensúlyozás ugyanolyan fontos, mint a felület minősége. A kiegyensúlyozatlan keresztmetszet vibrációt okoz, amely átterjed a szálakba és a gépvázba, ami csapágykopáshoz és inkonzisztens fonalhoz vezet. Egy saját dinamikus kiegyensúlyozó berendezéssel rendelkező gyártó a teljes forgó szerelvényt képes tanúsítani, nem csak egy alkatrészt.
A forgó gyártósor üzemeltetési költségét a karbantartási igény, az energiafogyasztás és a sor üzemideje a szervizintervallumok között határozza meg. A régebbi vonalaknak gyakran alacsonyabb a kezdeti ára, de nagyobb a hőveszteségük, gyakoribbak a csapágycserék, és hosszabb az állásidők a fonófej tisztításánál. A továbbfejlesztett kvencs-kialakítással és jobb szigeteléssel rendelkező újabb sorok csökkentik a kilogrammonkénti energiafogyasztást, de olyan alkatrészeket is bevezetnek, amelyekhez a beszállítóknak gyors alkatrészszállításra van szükségük.
Gyakorlatias megközelítés az, hogy a karbantartási tervet az első naptól kezdve beépítik a vásárlásba. Kérjen egy ajánlott alkatrészkészletet, a forró csapágycsere ütemezését és a tekercsvezetők várható élettartamát. Ezután hasonlítsa össze ezeket a számokat a jelenlegi tonnánkénti karbantartási költségével. Ha egy új vonal tonnánként 15%-kal csökkenti az energiát és 20%-kal a karbantartást, akkor a megtérülési idő rövidebb lehet, mint azt a nagyobb kezdeti árkülönbség sugallja.
A bővíthetőség egy másik dimenzió. Amikor a fonal specifikációi megváltoznak, a moduláris vonal frissíthető egy új centrifugacsomaggal, egy másik hűtőkamrával vagy egy új csévélővel. Ez a rugalmasság meghosszabbítja a beruházás hasznos élettartamát. A meglévő berendezések tulajdonosai számára a jelenlegi gépek korszerűsítése gyakran gyorsabb, mint egy új vonal nulláról történő üzembe helyezése, mert az alapok, a közművek és a kezelői képzés már megvan.
Minden forgó gyártósor ajánlatot négy válaszhoz kell viszonyítani. Milyen izzószálat állít elő a szükséges sebességgel? Mennyibe kerül a működtetés tonnánként? Mennyi idő alatt éri el a stabil kimenetet? Mi történik, ha egy kulcselem meghibásodik? Az első válasz határozza meg a termék illeszkedését, a második a margint, a harmadik a cash flow-t, a negyedik pedig a kockázatot.
A rugalmas pergető zsinóron végzett kísérleti tesztelés sok ilyen kérdést megoldhat a teljes beruházás előtt. A kísérleti vonal lehetővé teszi, hogy kipróbáljon egy új fonalat, ellenőrizze a polimert, és értékelje a centrifugálási csomagot, mielőtt egy teljes gyártósorra kötelezné magát. Ez az egyik legpraktikusabb módja a tőkeeszköz-vásárlás kockázatának csökkentésének.
A meglévő flottákat kezelő csapatok számára fontos, hogy olyan beszállítót válasszanak ki, aki az alkatrészgyártással és a szervizképességgel is rendelkezik. A precíziós alkatrészek CNC-megmunkálása, a forgó alkatrészek dinamikus kiegyensúlyozása, valamint a forró keresztmetszeteket és csévélőket újjáépíteni tudó javítóműhely kombinációja a csereigényt rövid, tervezett leállássá változtatja a nem tervezett leállás helyett.


CÍM: No.1298, Zhouan Road, Gazdasági és Technológiai Fejlesztési Körzet, Jiaxing City, Zhejiang tartomány
TELEFON: +86 19057031687
TEL: 86-0573-83777752
EMAIL: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Minden jog fenntartva. Fonógépek főbb alkatrészgyártói